


Deskripsi Produk
| Nama Produk | DIN933 CARBON STEEL GALVANIZED HEX BOLT |
| Standar | DIN933/931 |
| Nilai | 4. 8- 12. 9 dll |
| Bahan | Baja karbon, baja tahan karat, dll. |
| Sedang mengemas | Karton + Tas Tenun + Palet |
| Diameter nominal | M4-M36 |
| Perlakuan permukaan | ZP, YZ, Hitam |
| Tempat Asal | Hebei, Cina |
| Aplikasi | Bangunan |
| Standar | ISO, DIN, ANSI/ASME, JIS, GB, DIN, ISO, ANSI, BS, JIS, GB |
| Warna | Warna yang disesuaikan |
Proses produksi baut heksagonal
Pemilihan bahan baku
Kabel karbon berkualitas tinggi, baja paduan, atau kabel baja - stainless - dipilih sebagai bahan baku. Pilihannya tergantung pada aplikasi baut yang dimaksud. Misalnya, baja karbon cocok untuk aplikasi umum - tujuan, sedangkan stainless steel digunakan saat ketahanan korosi diperlukan. Kabel bahan baku harus memenuhi komposisi kimia spesifik dan standar properti mekanik.
Judul dingin
Kawat yang dipilih dimasukkan ke dalam mesin heading dingin. Di mesin ini, kawat dipotong menjadi panjang tertentu. Kemudian, pukulan yang kuat dan mati digunakan untuk membentuk segmen kawat cut - off ke dalam bentuk dasar kepala baut. Proses heading dingin merusak logam pada suhu kamar, yang tidak hanya meningkatkan sifat mekanik logam, seperti meningkatkan kekuatan dan kekerasannya, tetapi juga secara efisien menciptakan bentuk heksagonal karakteristik kepala baut.
Thread Rolling
Setelah kepala baut terbentuk, betis diproses untuk threading. Ini biasanya dilakukan dengan menggunakan mesin rolling thread. Bolt blank ditempatkan di antara dua mati dengan gambar terbalik - dari pola benang yang diinginkan. Saat mati berputar dan bergerak ke arah satu sama lain, mereka menekan dan menggulung permukaan betis, membuat benang. Thread Rolling lebih disukai daripada pemotongan benang karena menghasilkan benang yang lebih kuat dengan bekerja - mengeraskan permukaan logam.
Perlakuan panas (opsional)
Untuk baut yang membutuhkan sifat mekanik yang ditingkatkan, seperti kekuatan atau ketangguhan yang lebih tinggi, perlakuan panas dilakukan. Ini biasanya melibatkan proses seperti pendinginan dan temper. Baut dipanaskan ke suhu tertentu dan kemudian dengan cepat didinginkan (pendinginan) dalam media yang sesuai, seperti minyak atau air. Setelah pendinginan, mereka dipanaskan kembali ke suhu yang lebih rendah dan ditahan untuk periode tertentu (tempering) untuk menghilangkan tekanan internal dan menyesuaikan kekerasan dan ketangguhan pada tingkat yang diinginkan.
Perlakuan permukaan
Perawatan permukaan adalah langkah penting untuk melindungi baut dari korosi dan meningkatkan penampilan mereka. Metode perawatan permukaan umum termasuk pelapisan elektro (seperti pelapisan seng), galvanisasi panas -dip, dan lapisan oksida hitam. Electro - Plating melibatkan penyimpanan lapisan tipis logam (misalnya, seng) ke permukaan baut melalui proses elektrokimia. Panas - Celup galvanis merendam baut dalam penangas seng cair, menciptakan lapisan paduan seng yang tebal dan tahan lama. Lapisan hitam - oksida membentuk lapisan oksida yang tipis, hitam, dan pelindung pada permukaan baut.
Inspeksi Kualitas
Beberapa prosedur inspeksi dilakukan pada berbagai tahap produksi. Inspeksi visual dilakukan untuk memeriksa cacat permukaan apa pun, seperti retakan, gerinda, atau pelapisan yang tidak merata. Inspeksi dimensi dilakukan dengan menggunakan alat pengukur presisi, seperti kaliper dan pengukur, untuk memastikan bahwa baut memenuhi spesifikasi ukuran yang diperlukan untuk kepala, betis, dan benang. Tes properti mekanis, seperti tes tarik dan uji kekerasan, juga dilakukan untuk memverifikasi bahwa baut memiliki kekuatan dan kekerasan yang tepat untuk penggunaan yang dimaksudkan. Hanya baut yang melewati semua inspeksi ini yang dianggap cocok untuk pengemasan dan distribusi.
Kemasan
Akhirnya, dikemas. Mereka biasanya dikelompokkan berdasarkan ukuran, tingkat, dan jenis perlakuan permukaan. Bahan pengemasan dapat termasuk kantong plastik, kotak kardus, atau peti kayu, tergantung pada jumlah dan tujuan baut. Label yang tepat melekat pada paket, menunjukkan informasi seperti ukuran baut, material, tingkat, dan perlakuan permukaan untuk memfasilitasi identifikasi dan manajemen inventaris.


Profil Perusahaan
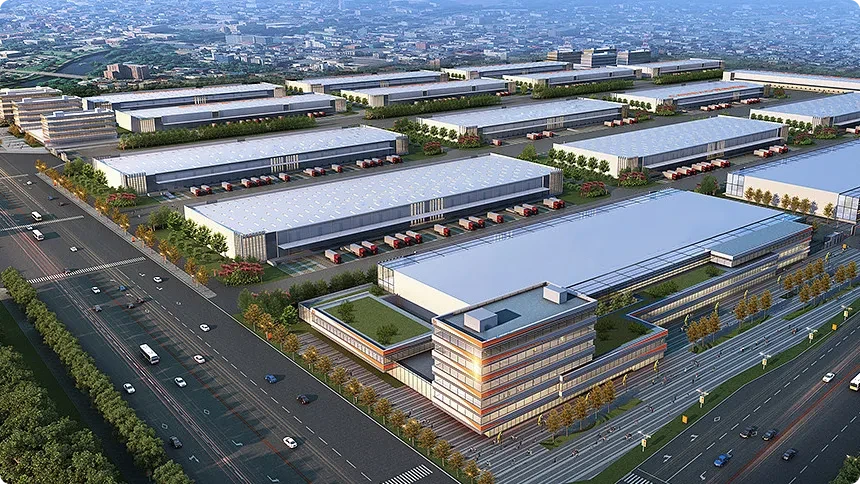
Basis produksi Hebei Sanwei Fasteners Co., Ltd. terletak di Hebei, Cina, meliputi area 33, 000 meter persegi dengan area bangunan sekitar 30, 000 meter persegi. Sanwei mendirikan pusat penelitian dan pengembangannya sendiri, peningkatan investasi dalam pengembangan baru dan inovasi teknologi, menandai transformasi dari perusahaan manufaktur tradisional menjadi perusahaan yang digerakkan oleh teknologi. Memperluas pasar luar negeri, produk yang berhasil diekspor ke negara -negara luar negeri seperti, dan kantor di luar negeri didirikan, lebih lanjut meningkatkan pengaruh internasional merek. Periode kematangan yang stabil: Sanwei terus mengoptimalkan struktur industrinya, diperdalam dengan mitra hulu dan hilir dalam rantai industri, membentuk rantai industri lengkap yang mengintegrasikan pasokan bahan baku, desain dan penelitian, pemrosesan produksi, dan layanan penjualan.
Sedang mengemas

FAQ
T: Apakah Anda Perusahaan Perdagangan atau Produsen?
A: Kami adalah perusahaan perdagangan dengan pabrik yang bekerja sama.
T: Saya membutuhkan pengikat yang disesuaikan, tetapi tidak ada di situs web Anda. Apa yang harus saya lakukan?
A: Kirimkan permintaan Anda dengan gambar atau foto terperinci, maka kami akan membuat kutipan untuk Anda.
T: Berapa lama untuk produksi?
A: Itu tergantung pada barang dan jumlah Anda. Biasanya, sekitar 35 hari untuk satu wadah 20 kaki.
T: Bisakah saya mengunjungi pabrik Anda?
A: Ya! Selamat datang untuk mengunjungi pabrik kami. Akan sangat bagus jika Anda dapat memberi tahu kami secara tidak beruntung.
Tag populer: DIN933 CARBON BARU Galvanis Baut Hex, China DIN933 Baja karbon galvanis hex hex Baut produsen, pemasok, pabrik, Flange Bolt Din6921, Baut kepala flensa baja karbon, Baut kepala flensa 304 hexagon, 304 baut hex soket stainless steel, Sindrom Dalam, Baut flensa kepala segi enam membesar


